-
E-mail
wuxishuangrui@163.com
-
Telefone
13861731823
-
Endereço
Parque industrial de sete quartos norte da cidade de Qiezhou, distrito de Huishan, cidade de Wuxi
Wuxi Shuangrui Machinery Co., Ltd
Secador de vácuo de rosca conicaCompartilhe soluções para falhas durante a operação real
Datas:2025-07-18Leia:3
O secador de vácuo de rosca conica pode ocorrer algumas falhas que afetam a eficiência de produção e a qualidade do produto durante a operação real devido à influência de vários fatores. Abaixo vamos descobrir como resolver essas falhas no secador de vácuo de rosca conica.
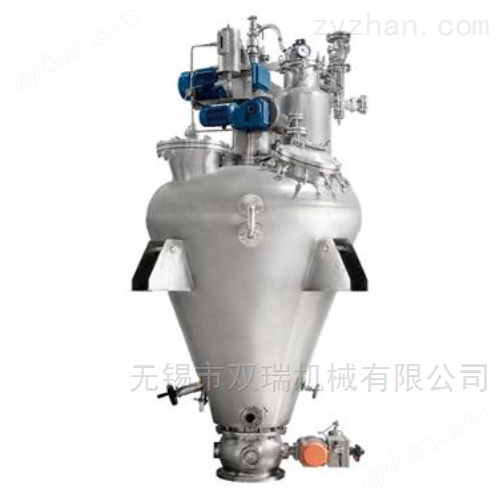
Este artigo detalha as falhas comuns dos secadores de vácuo de rosca conica e suas soluções para ajudar os usuários a resolver rapidamente os problemas e garantir o funcionamento estável do equipamento.
1- Vacuo insuficiente
Descrição do fenômeno: durante o processo de secagem, o vácuo não pode atingir o valor definido ou diminuir gradualmente, o que faz com que o material não seque no lugar.
Possíveis razões:
Falha da bomba de vácuo: redução do desempenho da bomba de vácuo ou má selagem.
Pontos de vazamento: podem haver vazamentos nas conexões de tubulação do sistema, nas interfaces de flanges, etc.
Solução:
Inspeção da bomba de vácuo: verifique regularmente o estado de funcionamento da bomba de vácuo, incluindo o nível do óleo, a qualidade do óleo e o desgaste das peças internas do corpo da bomba. Se necessário, substitua o lubrificante ou repare o corpo da bomba.
Determine os pontos de vazamento: Aplique água de sabão em todas as conexões para testar bolhas, identificar os pontos de vazamento e consertá-los. Para vazamentos menores, pode ser considerado apertar novamente o parafuso ou substituir a junta de vedação.
2 Falha no controle da temperatura
Descrição do fenômeno: a temperatura de aquecimento não pode atingir o valor definido ou flutuar muito, afetando o efeito de secagem uniforme do material.
Possíveis razões:
Falha do termometro: o sensor de temperatura está danificado ou o termometro está configurado incorretamente.
Problemas com os componentes de aquecimento: barras de aquecimento elétricas ou tubos de aquecimento a vapor com escamação ou envelhecimento da superfície, reduzindo a eficiência da transmissão de calor.
Solução:
Calibração do termometro: Verifique se o sensor de temperatura está funcionando corretamente e calibre ou substitua se necessário. Ao mesmo tempo, ajustar os parâmetros do termocontrolador de acordo com os requisitos do processo.
Limpeza do elemento de aquecimento: Limpe regularmente a acumulação da superfície do elemento de aquecimento para garantir uma boa condutividade térmica. Se o envelhecimento do componente for grave, deve ser substituído a tempo.
3. material pego à parede do cilindro
Descrição do fenômeno: após o fim da secagem, parte do material é pego à parede do cilindro, difícil de limpar, afetando a qualidade da produção do próximo lote.
Possíveis razões:
Velocidade de agitação muito baixa: a velocidade de agitação da rosca não é rápida o suficiente e o material não é misturado adequadamente.
Mudanças nas propriedades dos materiais: certos materiais altamente viscosos são propensos a formar adesão durante o processo de secagem.
Solução:
Velocidade de agitação otimizada: de acordo com as propriedades do material, melhore adequadamente a velocidade de agitação da rosca para garantir que o material seja totalmente virado e reduza o fenômeno de adesão.
Materiais pré-tratados: para materiais facilmente adesivos, a quantidade apropriada de dispersor pode ser adicionada antes da alimentação ou a forma do material pode ser alterada (por exemplo, esmagamento) para melhorar a mobilidade.
4 - Emissões inadequadas
Descrição do fenômeno: após a secagem, a emissão do material é difícil e até mesmo bloqueia a abertura de drenagem.
Possíveis razões:
O design da abertura de drenagem não é razoável: o diâmetro da abertura de drenagem é muito pequeno ou a forma é desfavorável para o fluxo de material.
Endurecimento do material residual: não limpo por um longo período de tempo, resultando em endurecimento do material acumulado ao redor da abertura de drenagem.
Solução:
Melhoria do design da abertura de escape: aumente o tamanho da abertura de escape e adopte um design de ângulo de inclinação para facilitar o fluxo de material.
Limpe a abertura de drenagem regularmente: limpe os resíduos ao redor da abertura de drenagem imediatamente após cada uso para evitar a solidificação.